在花生油加工项目中,含油率和出油率是两个核心但完全不同的概念。为准确评估生产效率并规划您的整体 交钥匙花生油加工厂,我们需要明确以下关键定义:
由于固有的操作变量,油脂无法实现100%释放和回收。了解相关计算方法有助于准确定位损耗环节。如需全面了解财务规划,请查看我们的 食用油加工厂解决方案.
计算示例(1吨/1000千克花生): 假设花生含油率为48%,机械压榨回收率为85%:
可量化的关键损耗因素:
当出油率低于预期时,应沿生产线从前至后进行系统排查,并同步采取针对性优化措施:
| 对比项目 | 机械压榨 | 预榨+溶剂浸出 |
|---|---|---|
| 工艺复杂度与投资 | 相对较低 | 相对较高 |
| 饼粕残油率 | 相对较高 | 较低,可能降至 ≤0.5% |
| 整体油脂回收率 | 常规出油率(35%–45%) | 出油率最大化(综合提升12%至15%) |
| 最适用场景 | 注重传统工艺、地域特色与风味的小型浓香型生产线 | 优先追求最大经济效益的中大型工业化工厂 |
想了解其他高油料作物的加工表现对比?请查看我们的技术解析: 如何提取米糠油:机械压榨与浸出法对比 和 大豆油浸出生产线成本.
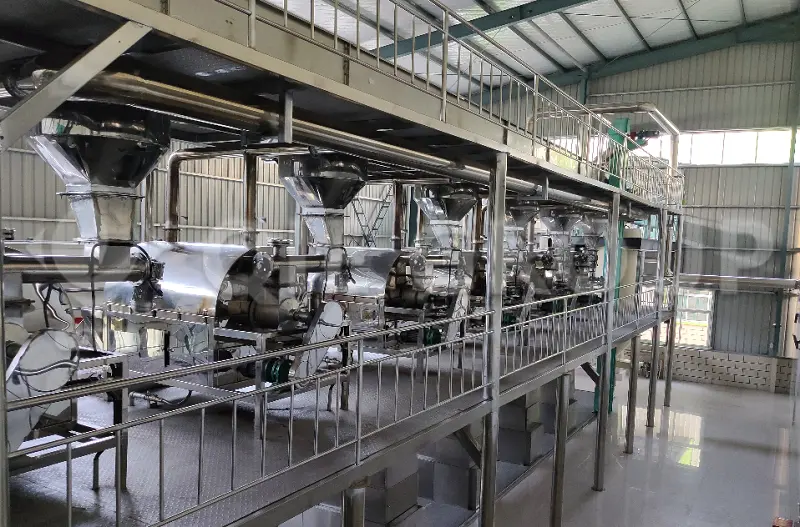
盲目通过过高温度或高压力追求最大出油率可能适得其反,导致油脂氧化、毛油色泽加深、酸价升高、精炼化学品用量增加,以及设备磨损加快。 理想目标是在高回收率、稳定品质和可控运营成本之间实现平衡。
企鹅集团根据您的运营规模,提供量身定制的交钥匙 EPC 工程解决方案:
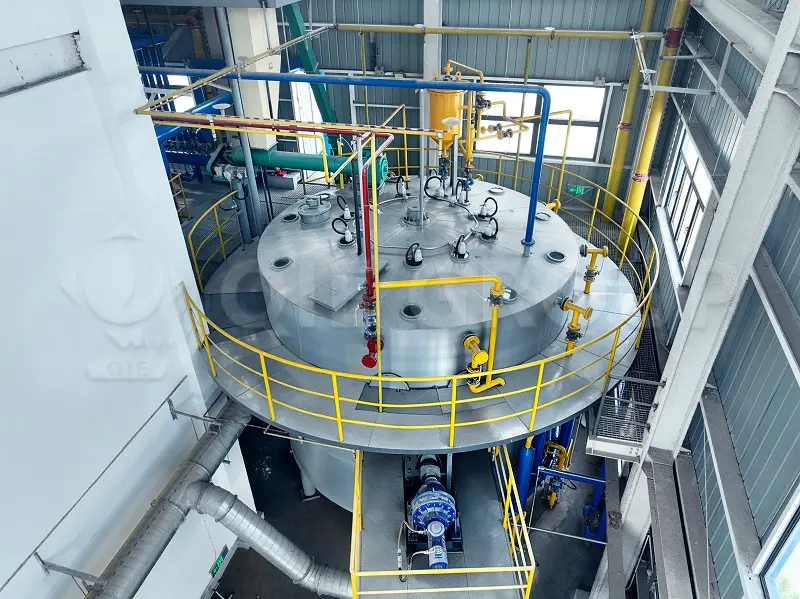
答:通常可获得350至450千克毛油,具体取决于原料含油率、水分、洁净度和加工效率。
答:应检查压榨参数(压力和温度)、破碎粒度及调质水分。如已达到机械压榨的工艺极限,可评估升级为预榨+溶剂浸出工艺。
答:不是。含油率表示花生原料内部的油脂组成,而出油率衡量的是通过加工工艺实际回收的毛油量。
 花生油产量 1 千克花生能榨出多少油 1 吨花生能榨出多少油 1 吨花生能榨出多少升油 榨 1 升花生油需要多少千克花生 花生榨油出油率
米糠油加工工艺 米糠油溶剂浸出设备 米糠油压榨机 米糠油加工厂 溶剂浸出与压榨
乳木果油加工厂成本 乳木果油提取机 冷压乳木果油技术 化妆品级乳木果油生产 未精制乳木果油压榨机
大豆油加工厂 启动大豆油业务 食用油提取机 豆粕产量 大豆油溶剂萃取
米糠溶剂浸出设备 米糠油生产设备 油料浸出系统 转盘式浸出器 DTDC脱溶剂 交钥匙EPC项目