在规划花生油提取项目或考虑建设花生油加工厂时,人们最先提出的问题之一是:
这些问题不能简单地用花生重量乘以含油率来回答。
花生通常属于高含油率油料,但花生的理论含油量与实际产油量并不是同一个概念。理论含油量代表原料中包含多少油脂,而实际能够得到多少毛油,还受到原料含油率、含水量、预处理条件、压榨效率、饼粕残油以及后续加工损耗等因素影响。
因此,在估算花生油产量时,必须区分以下概念:
本文将分别计算1公斤、100公斤和1吨花生可以产生多少油,并进一步换算成升,同时介绍机械压榨和预榨+浸出工艺对实际油脂回收率的影响。
花生的实际含油率会因品种、产地、原料状态和检测方法而变化。以下以45%–55%作为理论含油量的示例范围进行计算。
需要注意,这里的45%–55%表示花生中理论上含有的油脂,并不代表压榨后一定可以得到同样重量的毛油。
| 花生重量 | 理论含油量(按 45%–55% 计算) | 机械压榨毛油量示例 |
|---|---|---|
| 1公斤 | 0.45–0.55 公斤 | 约 0.35–0.40 公斤 |
| 100公斤 | 45–55 公斤 | 约 35–40 公斤 |
| 1 吨(1,000 公斤) | 450–550 公斤 | 约 350–400 公斤 |
*以上机械压榨数据仅为说明计算方法的示例估算值,并非适用于所有花生原料或压榨厂的固定数值。实际项目产量应根据原料检测结果、预处理条件、设备参数及压榨饼粕残油率进行计算。
因此,如仅需进行快速估算:
• 1 公斤花生: 理论含油量约为 0.45–0.55 公斤,而机械压榨的示例产出约为 0.35–0.40 公斤毛油。
• 100 公斤花生: 理论含油量约为 45–55 公斤,而机械压榨的示例产出约为 35–40 公斤毛油。
• 1 吨花生: 理论含油量约为 450–550 公斤,而机械压榨的示例产出约为 350–400 公斤毛油。
第一步是计算理论含油量。
计算公式为:
若假设花生含油率为 45%–55%:
因此,1公斤花生理论上约含0.45–0.55公斤油脂。但这并不意味着榨油机能够直接产出0.45–0.55公斤花生油。
在机械压榨过程中,部分油脂会残留在花生饼粕中。在过滤、输送及其他加工环节中,也可能产生一定油脂损耗。
若以原始花生重量的 35%–40% 作为机械压榨产量示例范围:
因此:
实际结果应根据具体花生原料和设备运行条件确定。
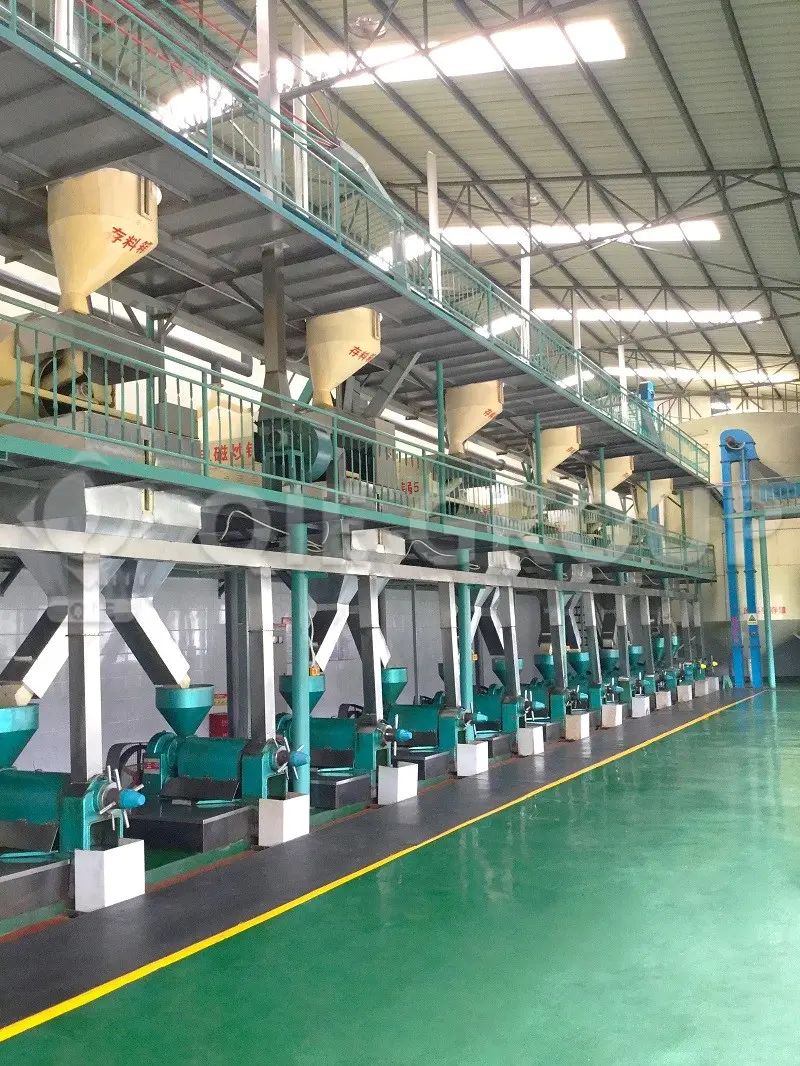
100 公斤花生的计算方法遵循相同原理。
以 45%–55% 的含油率示例计算:
因此,100 公斤花生理论上含有约 45–55 公斤油脂。
若以原始花生重量的 35%–40% 作为示例:
因此:
该范围用于说明计算方法,并非适用于每一家花生油厂的固定产量数据。若油料含油率、水分含量或饼粕残油率发生变化,实际毛油产量也会随之变化。
1 吨花生等于 1,000 公斤。
若花生含油率为 45%–55%:
因此:
但这代表的是原料中所含的理论油脂量。
若以原始花生重量的 35%–40% 作为机械压榨产量示例范围:
因此:
这一数值更接近用户通常所问的“1 吨花生能榨出多少油”,但实际工厂产量仍需根据具体加工工艺进行计算。
除油脂重量外,许多用户还会问:
1 吨花生能生产多少升花生油?
由于公斤和升属于不同单位,因此换算时必须使用油脂密度。
计算公式为:
花生油密度通常可按约 0.91–0.92 公斤/升估算。
1 吨花生的理论含油量为:
换算为体积:
因此:
上述 490–600 升是理论含油量换算得出的体积,并不代表商业加工厂能够销售的实际成品花生油体积。
若机械压榨产出按 350–400 公斤毛油估算:
因此:
实际成品花生油体积还会受到过滤损耗、精炼损耗和产品规格要求的影响。
这是计算花生油产量时另一个常见问题。
若采用机械压榨示例范围,首先应计算 1 升花生油的重量。
假设花生油密度为 0.91–0.92 公斤/升:
若机械压榨毛油产量按原始花生重量的 35%–40% 估算:
因此:
换言之:
但这仅为估算值。若原料的含油率、水分水平或压榨饼粕残油率不同,或采用预榨+浸出工艺,实际所需花生量也会变化。对于商业项目,不宜将“生产 1 升油需要多少公斤花生”作为固定生产指标,而应根据实际原料和加工工艺制定物料平衡。
这是计算花生油产量时最常见的误区之一。例如,若 1 吨花生的含油率为 50%,其理论含油量为:
但是,这并不意味着榨油机一定能够收集到 500 公斤毛油。
原因主要有以下几点:
机械压榨通过物理压力从油料中释放油脂。压榨后,花生饼中仍会保留一定量的残油。
以下因素会影响预处理和压榨效果:
花生在进入榨油设备前,通常需要进行适当的预处理,如清理、破碎和蒸炒。若预处理控制不当,即使是高性能榨油机也可能无法达到预期的出油率。
毛油在过滤、输送及后续精炼过程中也可能产生一定损耗。
因此:
这三个概念应明确区分。
花生进入压榨设备前,通常需要进行适当预处理。
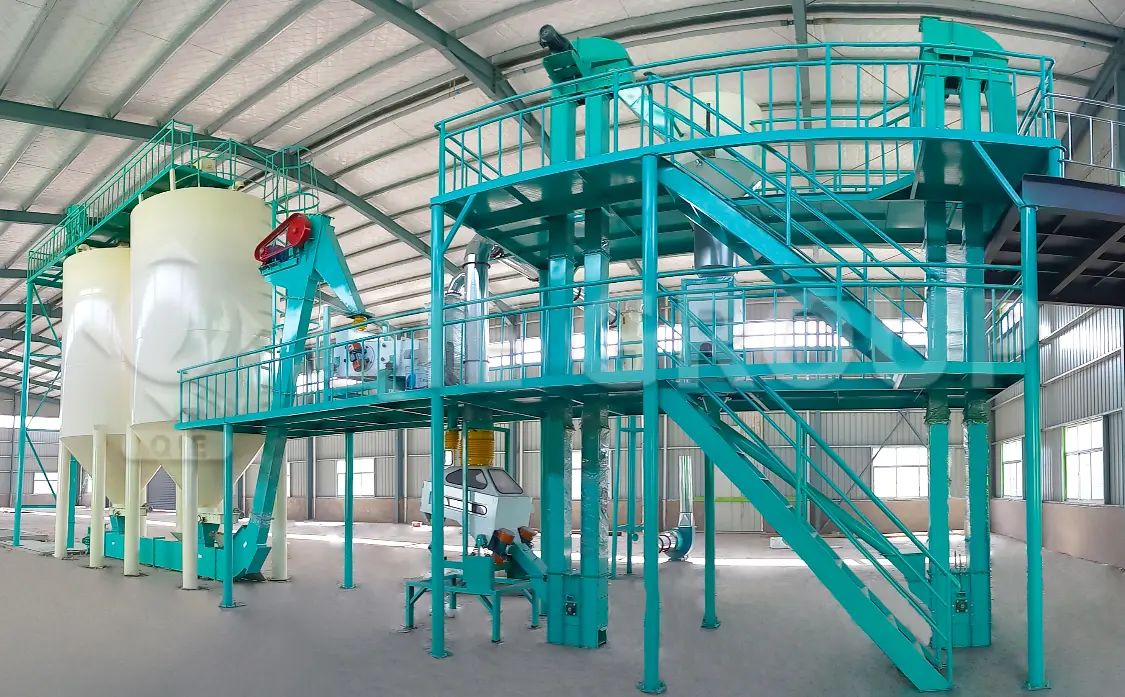
典型工艺可包括:
清理可去除泥土、石块、金属颗粒及其他杂质,从而保护后续设备并改善加工条件。
破碎可将花生粒度降低至适合后续加工的状态,并有助于提高油脂释放效率。
蒸炒可调节物料的温度和水分条件,并改变花生组织结构,使油脂在压榨过程中更易释放。对于风味型或浓香型花生油生产,蒸炒条件还会影响最终花生油的香气和风味。因此,预处理并非只是增加设备,其目的是确保原料以适合高效释油的状态进入压榨设备。
对于大规模花生油生产,仅依靠单一机械压榨工序可能无法最大化回收原料中所含油脂。可根据加工能力、产品定位和项目经济效益,考虑不同的加工路线。
一种常见的大型加工工艺路线为:
主要工序的功能包括:
• 预榨: 机械压榨首先用于回收大部分易于提取的油脂,同时产出适合进一步加工的压榨饼粕。
• 溶剂浸出: 进一步回收预榨饼中的残余油脂,提高整体油脂利用率。
• 精炼: 浸出毛油可经脱胶、脱酸、脱色和脱臭等适当工艺处理,生产符合产品规格要求的成品油。
对于此类工艺,项目设计不应只关注单一“压榨出油率”,而应综合考虑:
因此,大型花生油加工厂的最终油脂产量应通过完整的物料平衡进行计算。
如果您计划建设一座 花生油加工生产线,工艺路线的选择不应仅基于“哪种方法的出油率更高”。还应综合考虑产品定位、加工能力、投资成本和运营成本。
| 比较 | 机械压榨 | 预榨 + 溶剂浸出 |
|---|---|---|
| 主要方法 | 机械压制 | 预压榨后进行溶剂萃取 |
| 主要关注点 | 风味、设备灵活性、产品特性 | 整体油脂回收率和连续化生产 |
| 典型应用 | 中小型压榨项目及风味油生产 | 大规模工业生产 |
| 后续加工 | 根据产品要求进行过滤或精炼 | 溶剂浸出、毛油处理和精炼 |
| 饼粕中残留的油脂 | 压榨后仍有部分油脂残留 | 进一步回收残余油脂 |
| 工艺特性 | 工艺相对简单 | 系统更完整,设备配置更多 |
对于正在比较这两种工艺路线的投资者而言, 花生油溶剂浸出 可提供有关浸出环节及其在从压榨饼中回收残余油脂方面作用的更多信息。
因此,应根据以下因素选择适合的工艺:
若项目日处理 100 吨花生,不宜简单按以下方式计算:
更可靠的方法是建立完整的物料平衡。
例如:日处理 100 吨花生。首先应确认实际进入生产线的原料量。
假设实验室检测确定了花生的实际含油率,计算公式为:
例如,若实际含油率为 50%:
这仅表示原料中所含的理论油脂量。
若采用机械压榨,计算时应考虑:
若采用预榨+溶剂浸出,还应包括以下因素:
商业项目可采用以下计算框架:
综合回收率和后续加工得率不应以某一固定的行业通用数值替代。应根据实际原料检测结果、所选加工路线和设备参数进行计算。
因此,若客户询问:
“一座日处理 100 吨花生的花生油厂每天可生产多少吨花生油?”
正确的项目计算应基于实际原料数据和完整工艺设计,而非简单套用通用的“每吨花生产油量”数值。
在确定花生油加工工艺和设备配置之前,建议尽可能获取准确的原料数据。
重要参数通常包括:
• 花生含油率: 这是计算理论含油量和设计油脂回收系统的重要依据。
• 水分含量: 水分会影响预处理、压榨及后续油脂加工条件。
• 杂质含量: 杂质水平会影响清理系统和设备运行。
• 花生品种及原料状态: 不同品种和原料状态可能具有不同的含油率和加工特性。
• 目标产品: 例如,浓香型花生油、精炼花生油或食品级商品花生油。不同产品定位会影响预处理、压榨、溶剂浸出和精炼工艺。
因此,在建设花生油加工厂前,建议先获取原料检测数据,再确定工艺路线和设备配置。
小型和大型项目的设计目标通常不同。
其通常更关注:
对于以浓香型花生油为主要产品的部分项目,机械压榨可能更为适用。
如果您正在评估完整项目的设备配置, 花生油生产线设备清单 可更详细地介绍预处理、压榨、浸出和精炼设备。
其通常更关注:
因此,大型项目需要作为完整加工系统进行考量,而非仅选择一台单机榨油设备。
若仅需快速估算,需要记住以下三个概念。
1. 理论含油量: 花生重量 × 实际含油率。用于计算原料中所含油脂的理论数量。
2. 实际毛油产量: 这取决于原料重量 × 含油率 × 油脂回收效率。用于估算加工过程中实际可回收的毛油量。
3. 最终成品油产量: 计算时还必须考虑过滤、精炼及其他加工损耗。
因此:
较高的理论含油率并不一定意味着更高的最终成品油产量。真正决定商业项目经济效益的是加工系统的整体出油回收效率和最终产品收率。
若以 45%–55% 作为理论含油率示例范围,并以原始花生重量的 35%–40% 作为机械压榨产量示例范围,则计算结果为:
| 花生重量 | 理论含油量 | 机械压榨产量示例 |
|---|---|---|
| 1公斤 | 0.45–0.55 公斤 | 约 0.35–0.40 公斤 |
| 100公斤 | 45–55 公斤 | 约 35–40 公斤 |
| 1吨 | 450–550 公斤 | 约 350–400 公斤 |
换算为体积:
根据上述示例参数:
但上述所有数据均为估算值,并非适用于每一家花生油厂的固定生产指标。
实际花生油产量取决于:
因此,对于商业花生油加工项目,最可靠的方法并不是简单套用固定的“每吨花生产油量”数值,而是应基于实际原料检测数据、目标加工能力和产品定位制定完整物料平衡。
企鹅集团可根据花生原料特性、加工能力及目标产品需求,提供工艺设计、设备配置和完整的花生油加工生产线解决方案。
因为含油率表示原料中所含油脂的理论数量,而机械压榨无法在单次压榨阶段回收全部油脂。部分油脂会残留在花生饼粕中,过滤及其他加工环节也可能产生额外损耗。因此:含油率 ≠ 压榨出油率 ≠ 成品油得率。
可以。在大规模生产中,预榨花生饼中仍含有残余油脂。通过进一步溶剂浸出,可回收部分残余油脂并提高整体油脂利用率。
没有任何一种工艺适用于所有项目。机械压榨通常适用于注重花生风味、设备灵活性和相对简化生产流程的项目。预榨+溶剂浸出通常更适用于关注大规模连续化生产和整体油脂回收率的项目。最终工艺选择应基于原料情况、加工能力、产品定位、投资预算和当地运营条件。
因为不同工厂的原料和加工条件可能存在差异。重要影响因素包括花生实际含油率、水分含量、预处理条件、压榨设备、饼粕残油率、是否采用预榨+溶剂浸出工艺,以及过滤/精炼损耗。因此,商业项目应基于实际数据建立物料平衡,而非依赖固定生产比例。
通常建议提供以下信息:花生含油率、水分含量、杂质含量、花生品种、日处理能力、目标产品、是否生产浓香型花生油、是否需要溶剂浸出,以及是否需要精炼。这些参数可帮助工程团队确定更合适的工艺路线和设备配置。
 越南米糠油生产线 商业米糠油厂成本 米糠稳定化过程 米糠提取厂
棕榈油加工厂 棕榈油初创公司 棕榈油加工设备 低成本棕榈油生产 小型棕榈油厂
葵花籽油加工厂 葵花籽油加工设备 食用油生产过程 葵花籽油加工技术 开办葵花籽油厂的步骤
椰干油生产厂成本 椰干油加工厂成本 椰干油加工厂 椰干油生产线 椰干油加工设备 椰干油提取厂 椰干油精炼厂
食用油加工厂 油料预处理 浸出 连续炼油系统 榨油厂EPC交钥匙解决方案 PLC SCADA榨油厂自动化